


HORN: la precisione è una questione di cuore
 InfoWeb Marketplace · La redazione
Pubblicato il 14 settembre 2025 · 3 min di lettura
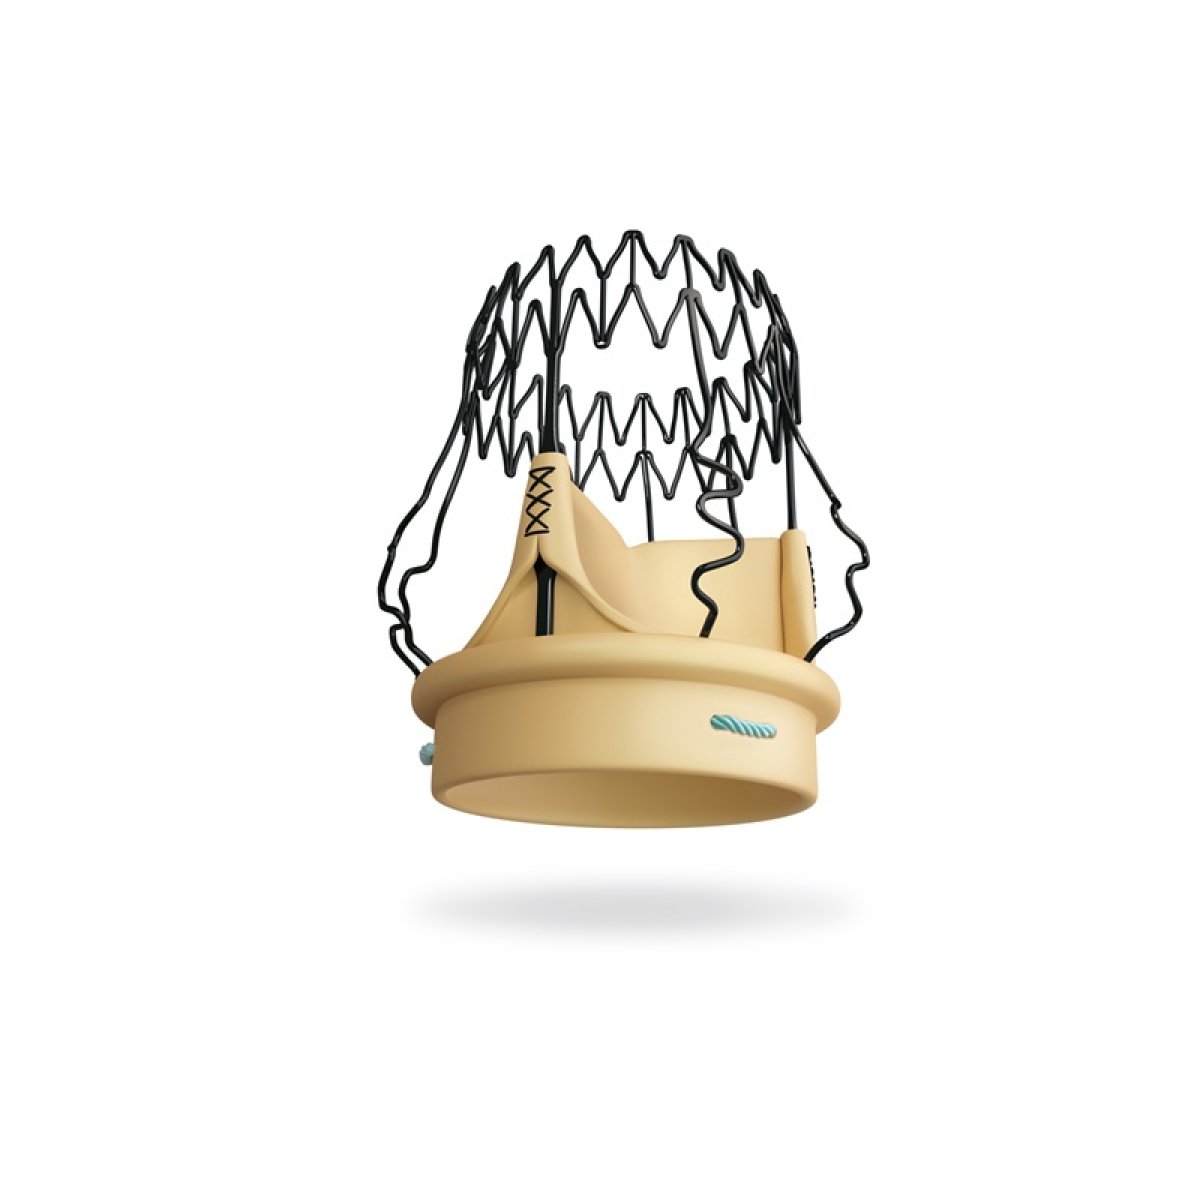
Corcym è un'azienda indipendente di tecnologia medicale attiva in tutto il mondo. Da oltre 50 anni questa società italiana è specializzata nel settore delle cardiopatie strutturali. Dispone di un know-how riconosciuto nella produzione di impianti destinati a sostituire la valvola aortica in caso di stenosi. Per la produzione di questi impianti sono all'ordine del giorno tolleranze dell'ordine del ? e materiali difficili da lavorare. Per lavorarli in modo produttivo, l'azienda punta sugli utensili HORN.
La stenosi della valvola aortica è una delle malformazioni cardiache più frequenti. A seconda del quadro clinico, un impianto deve sostituire la valvola. Gli impianti si distinguono per struttura e materiale. Nel caso di una protesi valvolare aortica meccanica, le valvole si caratterizzano per una durata a vita, così che un nuovo intervento è poco probabile. L'impianto della protesi avviene a cuore aperto. Due valvole mobili, che si aprono e si chiudono con il flusso sanguigno, sono alloggiate in un anello di plastica. Intorno a questo anello è teso un tessuto sintetico. Il chirurgo sutura questo tessuto all'aorta durante l'impianto. Anche se struttura e funzione sono semplici, la fabbricazione della valvola aortica meccanica è complessa.
Una produzione dalle esigenze elevate
«La fabbricazione dei componenti meccanici è molto complessa. Controlliamo ogni componente prodotto al microscopio con un ingrandimento di 20 volte», commenta l'ingegnere di processo Davide Ricchiari. I componenti non devono presentare graffi né bave. Qualsiasi imperfezione, anche minima, potrebbe causare un punto di rottura o focolai di germi. Superfici ruvide potrebbero inoltre costituire una base per l'incrostazione dei componenti, con conseguente alterazione del funzionamento.
«Per un funzionamento perfetto, tutti i componenti sono prodotti con tolleranze di pochi micron. Inoltre, queste tolleranze sono necessarie anche per la certificazione dell'impianto. Da questo componente dipende una vita umana al momento del suo utilizzo, per questo lavoriamo con la massima cura», spiega Ricchiari.
L'anello esterno dell'impianto meccanico è realizzato in una speciale materia plastica. Le tolleranze al ?m nell'alesatura interna delle materie plastiche richiedono grande know-how. Se queste caratteristiche non sono rispettate, le due valvole inserite non si chiuderanno ermeticamente. Di conseguenza, il sangue rischia di refluire verso il cuore a causa della pressione sanguigna.
Per l'alesatura degli anelli, Corcym utilizza inserti di tipo Mini con PCD. Questo materiale è molto abrasivo. Un tagliente affilato in metallo duro si arrotonda dopo pochi pezzi. È proprio questo che ha motivato il passaggio al materiale da taglio diamantato PCD. Prima del passaggio al nuovo materiale speciale, gli anelli erano prodotti in una plastica meno abrasiva. «La produzione degli anelli era molto laboriosa. Dopo la sgrossatura dovevamo trattare termicamente i pezzi per ridurre le tensioni nel materiale. Altrimenti non avremmo potuto rispettare le strette tolleranze di circolarità durante la finitura», spiega Ricchiari.
Il passaggio al materiale da taglio PCD ha permesso di ottenere le stesse prestazioni del metallo duro nel vecchio materiale. Il trattamento termico prima della finitura non è più necessario con il nuovo materiale, che tuttavia non è per questo facile da lavorare. Un tagliente affilato è molto importante. Una pressione di taglio troppo elevata può causare la deformazione dell'anello a parete sottile e quindi una forma ovale.
Anello di bloccaggio in titanio
Un altro componente importante della valvola aortica meccanica è l'anello di bloccaggio in lega di titanio. In caso di cedimento di quest'ultimo, l'anello con le valvole in plastica potrebbe staccarsi e risalire l'aorta con il flusso sanguigno. «Gli anelli devono presentare una rotondità perfetta sui fianchi. Spigoli o transizioni vive potrebbero danneggiare il tessuto sintetico durante la tensione. Anche gli anelli sono sottoposti a un controllo al 100 % al microscopio», spiega Ricchiari.
Per l'alesatura interna viene utilizzato un inserto di tipo Mini 108. L'inserto viene rettificato con precisione mediante un profilo speciale. Questo profilo garantisce l'alesatura e il successivo troncatura dell'anello. Durante il processo di produzione, la macchina esegue la pretornitura degli anelli all'esterno e all'interno. Vengono prima torniti alcuni anelli, ancora collegati tra loro da un sottile ponte. Poi gli anelli vengono troncati.
L'ampio portafoglio del sistema Mini HORN
Gli inserti a fissaggio frontale a vite di tipo Mini sono tra i prodotti di punta di HORN. Questo sistema di utensili è adatto principalmente alle applicazioni di tornitura. L'ampio portafoglio del sistema Mini offre inserti di diverse dimensioni per diversi diametri interni, diverse geometrie e diversi substrati, nonché inserti CBN o diamantati.
Da oltre 15 anni Corcym punta sulle soluzioni di utensili HORN. Oltre ai sistemi Mini, per l'alesatura interna sono impiegate numerose varianti del tipo Supermini. «Testiamo regolarmente diversi sistemi di utensili di diversi produttori. Finora nessun altro produttore ha offerto prestazioni così convincenti come i sistemi HORN», dichiara Ricchiari.